Página inicial / Blogue / Notícias da indústria / Extrusões de esteira de alumínio: Guia de seleção de liga, tolerância e perfil
Notícias da indústria


Certa vez, um integrador de linha de montagem rejeitou 600 metros de trilho com ranhura T da série 40 porque a abertura da ranhura havia desviado para 8,35 mm contra uma nominal de 8,20 mm. Os suportes ainda deslizavam ao longo do perfil, as câmeras anti-folga não assentavam e seis estações tiveram que ser retrabalhadas no local antes que a linha pudesse ser sinalizada.
As extrusões de esteira raramente falham em termos de resistência. Eles falham na geometria da ranhura, na retilineidade e na consistência da têmpera. Acerte esses três e um perfil durará mais que a máquina à qual está aparafusado. Se errar, nenhuma atualização de liga salvará o projeto.
Especifique o sistema de ranhura e a classe de tolerância antes de nomear uma liga e, em seguida, fixe a retilineidade por metro e a espessura de anodização no pedido de compra. Esses quatro números decidem o ajuste, a vida útil e o custo de retrabalho. Todo o resto na especificação é secundário.
Uma extrusão de pista é um perfil oco ou semi-oco cuja principal função é guiar, transportar ou fixar algo ao longo de um caminho linear. A família é mais ampla do que a estrutura da ranhura em T imaginada pela maioria dos engenheiros: trilhos para janelas e portas deslizantes, trilhos para cortinas, trilhos-guia do transportador, trilhos para assentos de transporte ferroviário, canais para rack de teto e porta-baterias, todos na mesma categoria.
A escolha padrão. Ele extrusa rapidamente, anodiza uniformemente e usina de forma limpa, e cobre a maioria dos trabalhos de estrutura, móveis e trilhos arquitetônicos.
Visivelmente mais forte com boa qualidade de extrusão. A escolha usual para transporte ferroviário, longos vãos sem suporte e trilhos estruturais automotivos.
Maior resistência novamente, mas a geometria complexa da ranhura é mais difícil de preencher e a anodização pode parecer irregular. Reserve-o para carruagens usinadas em vez de trilhos longos.
Um fornecedor que possui sua oficina de matrizes, suas prensas e seus tanques de anodização pode ajustar a dimensão de uma ranhura sem que terceiros participem, o que é importante quando um protótipo é recortado duas vezes antes da aprovação. Nosso perfil de planta explica como esses estágios se conectam sob o mesmo teto.
As figuras abaixo são típicas para extrusão comercial. Confirme os valores reais no certificado do moinho para cada calor antes de liberar um desenho, pois as janelas de têmpera se movem entre prensas e perfis.
Em uma extrusão de trilho cortada, anodizada e pronta para ser ajustada, o metal em si custa quase metade da fatura. Esse único fato orienta a maioria das decisões de compra que vale a pena tomar.
Seguem-se duas consequências. Uma variação de um por cento no preço do tarugo compensa uma variação de cinco por cento na linha de anodização, portanto negocie o metal e a margem de sucata antes de buscar descontos em revestimentos. E uma falha de tolerância é o item de linha mais caro de todos: um lote rejeitado já consumiu metal, revestimento e frete, e seu retrabalho normalmente acrescenta de oito a quinze por cento ao custo unitário efetivo.
Em uma carteira de pedidos industriais mista, a demanda por perfis de trilhos se divide mais ou menos assim.
A automação industrial é o maior bloco único e se comporta de maneira diferente dos demais. Os compradores fazem novos pedidos mensalmente a partir do mesmo desenho, portanto, a repetibilidade do slot e do revestimento é muito mais importante do que o preço mais baixo no primeiro pedido.
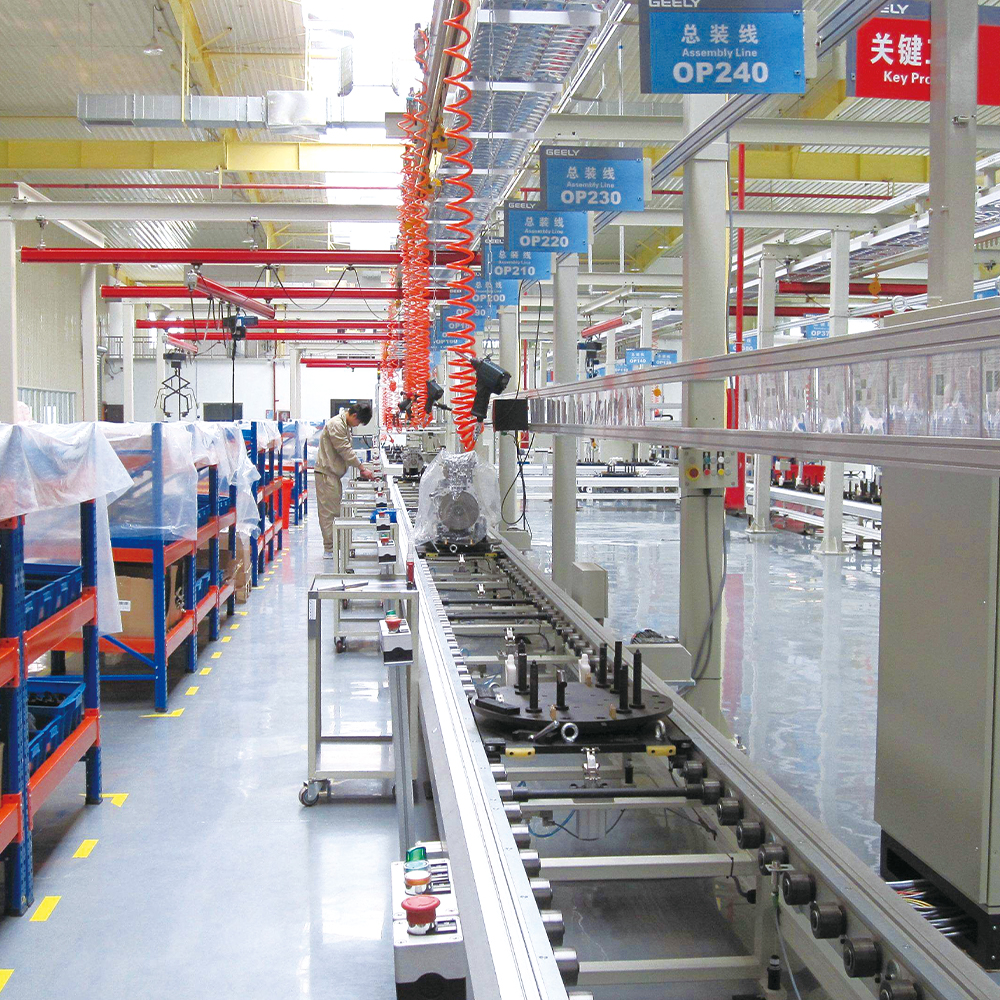 Perfis de alumínio para linha de montagem industrial Perfis de alumínio para linha de montagem industrial are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Ver Produto →
O trânsito ferroviário fica na outra extremidade. Os volumes são baixos, a qualificação é longa e um perfil aprovado para um programa geralmente permanece inalterado durante anos.
 Perfis de trânsito ferroviário de alumínio Trilho condutor de trem de alta velocidade, perfil de feixe de motor de porta, perfil de grade, painel de portão blindado, porta-bagagens, etc. Os perfis de trânsito ferroviário de alumínio são projetados para redefinir... Ver Produto →
As aplicações de construção e energia ficam no meio. Os trilhos para janelas e portas deslizantes competem em preço e acabamento, enquanto a montagem fotovoltaica e os perfis das baterias são avaliados pela consistência dimensional e desempenho contra corrosão ao longo de uma vida útil medida em décadas.
Comece com a carga do pior caso e o comprimento não suportado. Um carro de 3 kg com mais de 1,5 me um carro de 40 kg com mais de 4 m não utilizarão o mesmo perfil, independentemente do que o catálogo indique.
Série 20 para estruturas leves e gabinetes, série 40 para proteções de máquinas e estações de trabalho, série 45 ou um perfil de trilho dedicado para carros que se movem diariamente sob carga.
Só agora, depois que a geometria estiver definida. Longos vãos e cargas dinâmicas justificam o 6005A-T6; enquadramento e trilhas arquitetônicas são bem atendidas pelo 6063-T5.
As tolerâncias comerciais gerais são adequadas à estrutura. Os carros guiados e os perfis de trânsito ferroviário precisam de um controle de fenda mais rígido e de retilineidade de 0,5 mm por metro, medido em todo o comprimento e não em uma amostra.
Anodização at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Comprimentos de fresagem, cortados sob medida, usinados ou montados. Perfis que vão direto para uma célula de usinagem economizam manuseio, mas somente se o desenho já contiver o ponto de referência e a tolerância de usinagem.
Os perfis de esteira que se movem diretamente para a usinagem precisam do ponto de referência, da face de fixação e da tolerância acordada antes do corte da matriz. O mesmo princípio é estabelecido na nossa nota sobre perfis industriais de alumínio em usinagem CNC .
Uma matriz de esteira dedicada normalmente custa entre 1.500 e 4.000 dólares americanos, dependendo do tamanho e da complexidade, e geralmente é amortizada no primeiro pedido, em vez de cobrada novamente nas repetições.
A aritmética é simples. Se uma esteira personalizada substitui dois perfis padrão mais um espaçador usinado, a economia no tempo de montagem geralmente compensa a matriz em três a cinco toneladas de produção. Abaixo desse volume, perfis padrão com usinagem normalmente são mais baratos; acima dela, uma matriz dedicada permite controlar a ranhura, a parede e o acabamento em uma única peça.
 Fornecedores de personalização de moldes de extrusão de alumínio Os moldes de extrusão de alumínio personalizados oferecem precisão incomparável, permitindo que os fabricantes obtenham geometrias complexas com tolerâncias restritas. Ao contrário dos moldes padrão, que m... Ver Produto →
A documentação é onde muitos projetos falham silenciosamente. Um fornecedor que consiga rastrear um número de calor até a prensa e o lote de anodização resolverá uma disputa em dias, em vez de semanas, e essa rastreabilidade vale mais do que uma pequena diferença de preço no pedido.
Coloque quatro números no desenho: a abertura da ranhura, a espessura da parede, o limite de retilineidade e a espessura do revestimento. Todo o resto da especificação pode ser discutido com seu fornecedor. Esses quatro decidem se a pista funciona quando chega ao local.

Direitos autorais © 2025 Jiangyin Jianbang Alumínio Co., Ltd.
Todos os direitos reservados.
 Fabricantes de extrusão de alumínio
Fornecedores de perfis de alumínio


