Página inicial / Blogue / Notícias da indústria / Indústrias de extrusão de alumínio: processo, aplicações e como escolher um fornecedor
Notícias da indústria


As indústrias de extrusão de alumínio não se limitam mais a empurrar metal quente através de uma matriz. As cadeias de fornecimento mais confiáveis compartilham uma característica: um único parceiro que controla o projeto da matriz, a extrusão, o tratamento térmico, o acabamento superficial e a usinagem final. Para um comprador, isso reduz o empilhamento de tolerância e encurta o tempo de qualificação. A conclusão prática é simples: ao comparar fornecedores, avalie todo o ciclo de produção, não apenas o tamanho da extrusora.
Conclusão principal: Coloque pelo menos tanto peso nas capacidades downstream quanto na tonelagem da prensa. Fabricação interna de matrizes, fornos antigos e usinagem CNC são muitas vezes o que transforma um perfil extrudado em um componente pronto para produção.
Em sua essência, a extrusão de alumínio é um processo de conformação a quente. Um tarugo pré-aquecido é empurrado através de uma matriz sob alta pressão, produzindo um perfil contínuo com seção transversal fixa. A competitividade industrial, contudo, depende do que acontece em torno dessa etapa. Um fornecedor que não consegue controlar o ciclo térmico completo terá dificuldades para fornecer precisão dimensional e propriedades mecânicas consistentes.
Cada estágio é uma fonte potencial de variação. Por exemplo, a temperatura da matriz altera a qualidade da superfície, a taxa de têmpera afeta a dureza e o tempo de envelhecimento determina a diferença entre um perfil T5 macio e um perfil T6 mais duro. Muitos engenheiros selecionam a liga no papel, mas depois descobrem que o controle do processo do fornecedor tem uma influência maior no comportamento real do componente.
Para estruturas utilizadas em linhas de montagem e sistemas de manuseio de materiais, os engenheiros raramente precisam de ligas exóticas. Eles precisam de seções retas e dimensionalmente consistentes. É por isso que muitos especificadores padronizam perfis industriais de extrusão de alumínio produzidos com tolerâncias restritas e disponíveis em uma variedade de tamanhos padrão.
 Fornecedores de perfis de extrusão de alumínio industrial, fábrica personalizada Como fornecedores de perfis de extrusão de alumínio industrial e fábrica de perfis de extrusão de alumínio industrial na China, a Jianbang oferece... Ver Produto →
As folhas de dados listam a resistência e o alongamento, mas não mostram como uma liga se comporta durante a soldagem, anodização ou dobra. A tabela abaixo compara ligas de extrusão comuns usadas nas indústrias de extrusão de alumínio, com faixas típicas de limite de escoamento.
Na prática, uma liga de maior resistência nem sempre é a melhor escolha. Se o perfil precisar ser curvo ou anodizado, uma liga moderada como a 6063 pode produzir uma superfície melhor e um custo total menor.
Nas indústrias de extrusão de alumínio, a demanda está concentrada na construção civil, automotiva e em novas energias. A construção continua a ser o maior segmento porque as paredes cortina, os caixilhos das janelas e as secções estruturais dependem do alumínio extrudido. A indústria automóvel e as novas energias tornaram-se as áreas de crescimento mais rápido à medida que os fabricantes mudam para estruturas leves.
O armazenamento de energia é uma aplicação particularmente interessante porque as estruturas das baterias combinam paredes finas, alta rigidez e tolerâncias de montagem restritas. Muitos fabricantes agora confiam em perfis de alumínio para baterias de armazenamento de energia para cumprir as metas estruturais e térmicas.
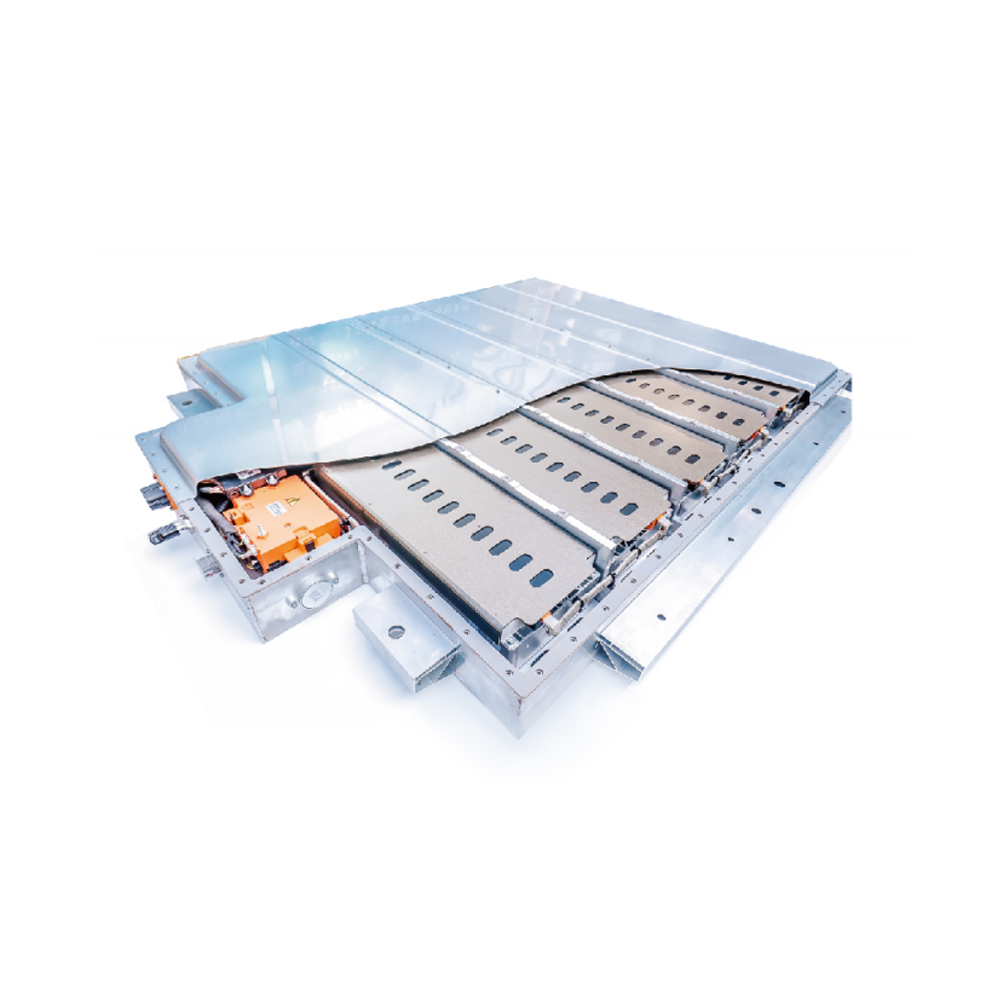 Fabricantes de extrusão de alumínio para baterias de armazenamento de energia, fábrica - Jia Jianbang é extrusão de alumínio para fabricantes e fábrica de baterias de armazenamento de energia na China, extrusão de alumínio personalizada para energia... Ver Produto →
Para uma visão mais ampla da mudança automotiva, consulte como a extrusão de alumínio está sendo adotada em veículos automotivos e de novas energias .
Um processo de sourcing estruturado evita surpresas caras. O fluxo de trabalho a seguir funciona para a maioria dos programas de extrusão de alumínio, desde seções arquitetônicas simples até componentes automotivos complexos.
Decida se o perfil suportará cargas estruturais, ficará exposto ao ar livre ou exigirá limpeza frequente. Isso restringe a liga e o temperamento.
Use a tabela de dados acima. Não especifique uma liga de resistência superior à necessária se o principal requisito for a qualidade da superfície ou soldabilidade.
Envolva o fabricante do molde o quanto antes. A uniformidade da espessura da parede e a posição das linhas da matriz alteram as tolerâncias alcançáveis e o custo final.
Inspecione a retilineidade, torção, acabamento superficial e dureza antes de aprovar. Um fornecedor de extrusão de alumínio verticalmente integrado pode iterar rapidamente porque o projeto, a matriz, a extrusão e os testes estão sob o mesmo teto.
Coordene anodização, revestimento em pó, corte e CNC com o cronograma de extrusão. Para peças furadas, fresadas ou rosqueadas, pergunte se o mesmo sistema pode funcionar usinagem CNC de peças automotivas .
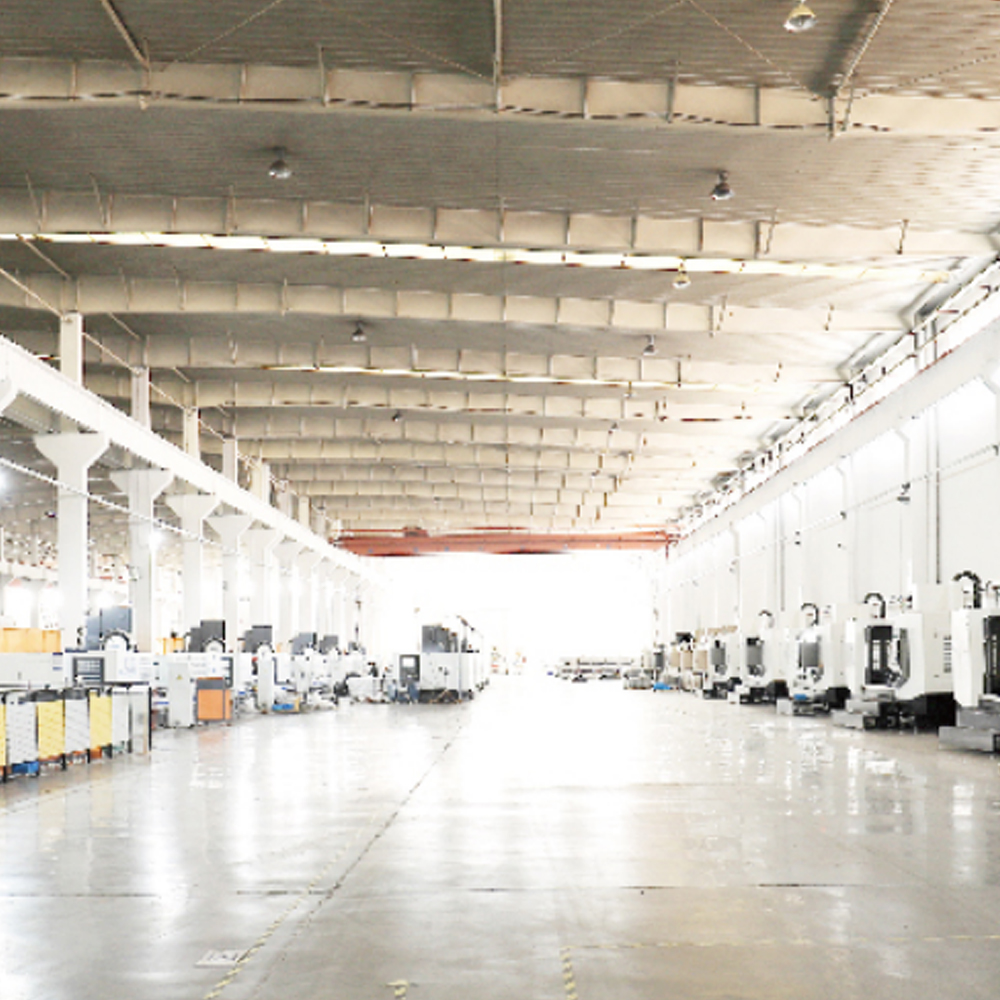 Fabricantes de usinagem CNC de peças automotivas, fábrica - Jiangyin Jianbang Alumin Jianbang é um fabricante e fábrica de usinagem CNC de peças automotivas na China, usinagem CNC de peças automotivas personalizadas on-line, peças automotivas ... Ver Produto →
Alinhe embalagens, programas de estoque e rastreabilidade de materiais antes do aumento da produção.
Os perfis de alumínio geralmente são mantidos apenas quando o revestimento começa a desbotar ou a moldura da janela começa a vazar. Em aplicações externas, a poluição diária e os depósitos de sal podem reduzir a vida útil de uma superfície anodizada ou com revestimento em pó. O programa de manutenção mais eficaz é simples: limpe com detergente neutro e água em intervalos regulares, evite esponjas abrasivas e inspecione as juntas e orifícios de drenagem nas seções da parede cortina.
Para projetos industriais e estruturais, a conformidade é tão importante quanto a manutenção. Normas de referência como EN 755 ou ASTM B221 definem tolerâncias dimensionais e propriedades mecânicas para alumínio extrudado. Os clientes automotivos podem exigir documentação IATF 16949 e PPAP. Novos projetos de energia e mobilidade elétrica muitas vezes precisam de rastreabilidade total desde o lote de fundição do tarugo até o lote de extrusão. Um parceiro de extrusão competente deve ser capaz de fornecer certificados de materiais, registros de acabamento superficial e relatórios de inspeção sem fazer uma solicitação especial.

Direitos autorais © 2025 Jiangyin Jianbang Alumínio Co., Ltd.
Todos os direitos reservados.
 Fabricantes de extrusão de alumínio
Fornecedores de perfis de alumínio


